Понад 2 роки практичного досвіду в 3D-друці. Друкуємо, тестуємо матеріали й налаштування та ділимося власними результатами в гайдах.
Заповнення (infill), це те, що ховається всередині деталі і про що найчастіше згадують лише коли надрукована деталь тріснула в руках або на модель, якій вистачило б 15%, пішла половина котушки пластику через виставлені 80%. Це один з трьох параметрів (поруч із товщиною стінок і кількістю периметрів), який найбільше впливає на міцність, вагу і собівартість друку, і водночас один із найлегших для помилки, бо здається інтуїтивно зрозумілим, хоча насправді працює нелінійно.
В цьому гайді розбиремо технічну суть заповнення, патерни й чому вибір патерну важливіший, ніж здається, чому відсоток і час друку пов’язані не прямо пропорційно, як заповнення взаємодіє з орієнтацією моделі на столі, стінками і матеріалом, які помилки трапляються найчастіше, і кілька перевірених лайфхаків, які реально працюють.
Коли слайсер готує модель до друку, він ділить її на три зони:
Зовнішні стінки (perimeters/walls): контур, який видно ззовні. У Cura цей параметр називається «Wall Line Count», у PrusaSlicer це «Perimeters», у Bambu Studio «Wall loops», але суть однакова.
Верхні та нижні шари (top/bottom layers): суцільні «кришки» зверху і знизу деталі, які закривають внутрішню решітку від очей і від зовнішнього навантаження.
Заповнення (infill): внутрішня структура, яка тримає це все і не дає деталі «провалитися» під власною вагою чи навантаженням.
Заповнення ніколи не буває суцільним (крім випадку 100%): це решітка з певним патерном і кроком, схожа на стільники чи ґрати. Два параметри визначають, скільки пластику піде на цю решітку і наскільки вона буде міцна: відсоток заповнення (густина) і патерн (геометрія решітки). Це не одне й те саме: два принти з однаковим відсотком, але різним патерном, можуть відрізнятися за міцністю в 1,5−2 рази, детальніше про це в наступному розділі.
Патерни заповнення: повна таблиця і розбір топ-3
Патерн, це форма, якою решітка заповнення повторюється всередині деталі. Від нього залежить не лише міцність, а й напрямок навантаження, який деталь витримує краще, швидкість друку і навіть звук, який видає принтер.
Патерн
Міцність
Коли використовувати
Grid (сітка)
Середня
Універсальний базовий вибір, прототипи
Lines (лінії)
Низька
Декор, візуальні макети, черновики
Triangles (трикутники)
Висока
Деталі з навантаженням в одній площині
Cubic (кубічне)
Висока
Функціональні деталі з навантаженням з різних боків
Gyroid (гіроїд)
Дуже висока
Найкращий універсальний вибір для функціональних деталей
Honeycomb (стільники)
Дуже висока
Максимальна міцність при помірній вазі, силові елементи
Concentric (концентричне)
Низька–середня
Гнучкі деталі, деталі з еластичного пластику (TPU)
Gyroid: хвиляста, безкутова структура без прямих перетинів ліній. Це дає два практичні бонуси: екструдер не робить різких зупинок і розворотів (менше артефактів на поверхні, тихіший друк), і навантаження розподіляється рівномірно в будь-якому напрямку. Тому це патерн за замовчуванням у Cura, PrusaSlicer і Bambu Studio, розробники слайсерів свідомо зробили його дефолтним.
Honeycomb: шестигранні комірки, як у бджолиних стільниках. Дає одну з найвищих міцностей на одиницю ваги серед усіх патернів, але друкується повільніше через велику кількість коротких сегментів і кутів, тому екструдеру доводиться частіше гальмувати й розганятися.
Cubic: куби, розвернуті по діагоналі до площини друку. За рахунок такого розвороту навантаження, яке приходить з будь-якого з трьох основних напрямків (X, Y, Z), розподіляється на грані кубів більш рівномірно, ніж у звичайній сітці (grid), де вертикальне навантаження майже не підтримується горизонтальними лініями.
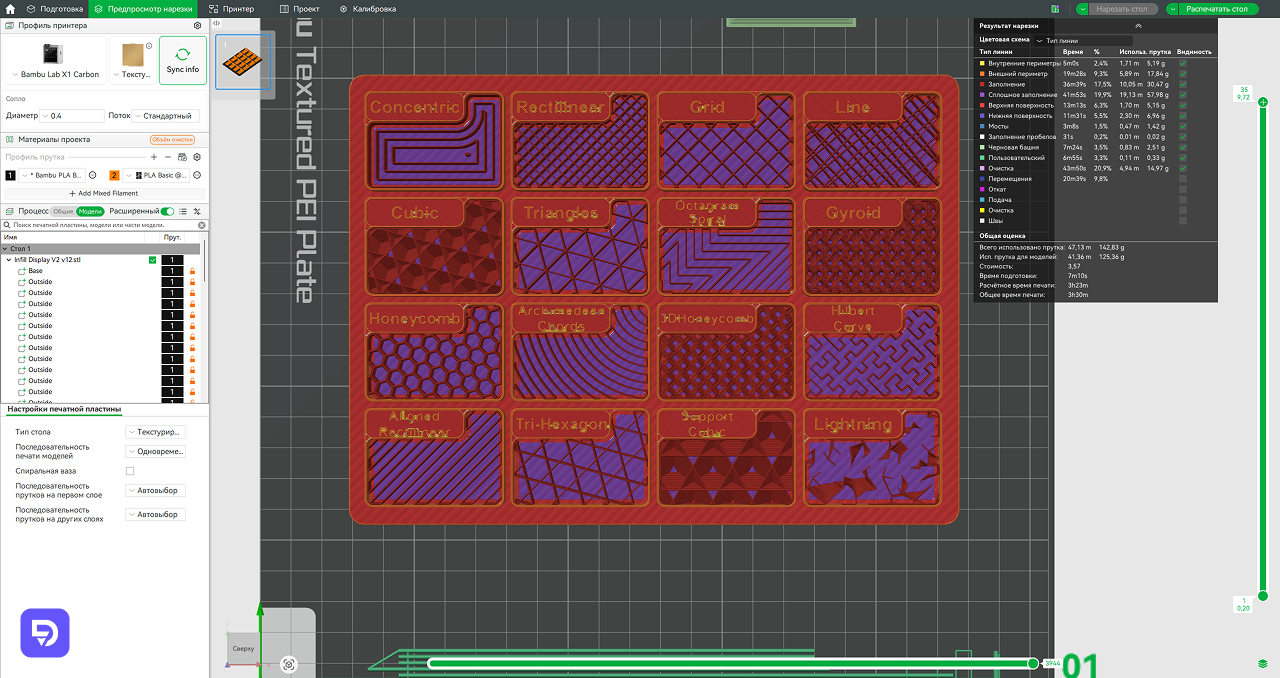
Варіанти заповнення моделі у слайсері Bambulab
Якщо не знаєте, який патерн обрати, ставте gyroid. У 90% побутових і прототипних задач це найкращий варіант.
Відсоток заповнення: міцність, вага і чому час друку росте нелінійно
Відсоток заповнення показує, яку частку внутрішнього об'єму займає пластик решітки: 0% це порожня деталь (тільки стінки), 100% це суцільний моноліт. Залежність міцності від відсотка нелінійна: перехід з 0% на 20% дає величезний приріст міцності, а перехід з 60% на 100% майже непомітний.
Заповнення
Приблизна міцність відносно суцільної деталі
Вага відносно суцільної деталі
0–5%
~10–15%
~15–20%
10–15%
~30–40%
~25–30%
20–25%
~55–65%
~35–40%
30–40%
~65–75%
~45–55%
50–60%
~80–85%
~60–65%
80–100%
~95–100%
~90–100%
Головний висновок з таблиці: заповнення вище 50% рідко виправдане. Приріст міцності стає малопомітним, а витрата пластику зростає різко.
Тепер про те, чому «більше заповнення, довше друк» правда лише наполовину. Час друку деталі складається з двох частин: базової (стінки, периметри, верхні/нижні шари, розігрів, переїзди голови) і змінної (сам прохід заповнення). Базова частина майже не залежить від відсотка заповнення: 2−4 периметри і кришки друкуються однаково довго і при 10%, і при 80%. Тому перехід з 20% на 40% не подвоює час друку всієї деталі, як здається інтуїтивно, а збільшує лише змінну частину. На практиці для середньої побутової деталі базова частина зазвичай займає 30−50% загального часу друку, і саме тому різниця в часі між 20% і 50% заповнення часто менш відчутна, ніж різниця між патернами: honeycomb і triangles через часті короткі сегменти можуть друкуватися на 20−40% довше за grid чи gyroid при абсолютно однаковому відсотку. Тобто патерн впливає на час друку не менше, а часто й більше, ніж сам відсоток.
Це напряму пов’язано з собівартістю: якщо друкуєте на замовлення і рахуєте ціну через час друку і вагу деталі, зміна патерну (а не лише відсотка) це швидкий і недооцінений спосіб скоротити собівартість без втрати міцності.
Заповнення не працює у вакуумі: воно завжди накладається на анізотропну природу FDM-друку. Деталь завжди міцніша вздовж шарів, ніж поперек них (шари приклеюються один до одного гірше, ніж пластик тримає сам себе в межах одного шару). Це означає, що те саме заповнення й той самий відсоток дадуть зовсім різну реальну міцність деталі залежно від того, як модель розташована на столі відносно напрямку основного навантаження.
Практичне правило: навантаження повинне «різати» шари поперек, а не намагатися їх розшарувати. Якщо сила прикладена вздовж напрямку друку (паралельно шарам), деталь ламається значно легше, навіть при високому заповненні, бо найслабша ланка тут не решітка всередині, а зчеплення між шарами. Класичний приклад: кронштейн або гак. Якщо надрукувати його «лежачи» так, що основне навантаження намагається розірвати шари одне від одного, він зламається навіть зі 100% заповненням. Та сама деталь, надрукована «стоячи» так, щоб навантаження стискало шари, а не розривало їх, витримає в рази більше при 20−30% заповнення.
Тому перед тим, як піднімати % заповнення "про всяк випадок", варто спочатку перевірити орієнтацію моделі на столі: часто це дає більший приріст реальної міцності, ніж будь-яка зміна заповнення.
Скільки заповнення ставити під вашу задачу
Замість абстрактних порад "10–100%" - конкретні орієнтири під типові задачі.
Деталі з механічним навантаженням (шестерні, кронштейни, петлі)
35–50%
Gyroid / Cubic
Навантаження в кількох напрямках
Запчастини, які замінюють заводські деталі
40–60%
Honeycomb / Gyroid
Довготривала експлуатація, циклічне навантаження
Деталі, що йдуть під нарізання різьби (гвинти, гайки, вставки)
50–100% (локально)
Cubic / Grid
Різьба тримається саме на щільному пластику навколо себе
Гнучкі деталі з TPU
15–20%
Concentric
Потрібна гнучкість, а не жорсткість
Заповнення + стінки + периметри: як налаштування працюють разом
Заповнення ніколи не працює саме по собі: це один з важелів, які разом визначають міцність деталі.
Кількість периметрів (стінок): зазвичай дає більший приріст міцності на згин, ніж збільшення заповнення. Наприклад, перехід із 2 до 4 периметрів при товщині лінії 0,4 мм означає зростання суцільної зовнішньої «шкаралупи» з 0,8 мм до 1,6 мм, і на згин це часто відчутніше, ніж підняти заповнення з 20% до 50%.
Товщина/кількість верхніх та нижніх шарів: відповідають за міцність «кришки» деталі і за те, чи не будуть видно внутрішні порожнини заповнення на поверхні (ефект «пуффінгу», легкого продавлювання верхнього шару).
Заповнення: тримає стінки та кришки від деформації і продавлювання, розподіляє навантаження всередині об'єму.
Практичне правило: якщо деталь ламається по контуру (стінка тріскає), піднімайте кількість периметрів. Якщо деталь продавлюється чи "хрумтить" під тиском (стінка ціла, але прогинається), піднімайте заповнення. Це два різні симптоми, і піднімати не той параметр, типова причина, чому "я поставив 80% заповнення, а деталь все одно зламалась".
Заповнення і матеріал: чи однаково поводяться PLA, PETG, ABS, TPU
Відсоток і патерн заповнення, це ще не вся картина. Той самий 25% gyroid поводиться по-різному залежно від пластику:
PLA: жорсткий, крихкий. Заповнення краще піднімати трохи вище (на 5−10 п.п.), ніж для PETG, якщо потрібна ударостійкість, бо сам матеріал гірше гасить удари.
PETG: пластичніший, краще тримає ударні навантаження навіть при нижчому заповненні, але гірше піддається пост-обробці (шліфування) через щільність шарів.
ABS: усадка при охолодженні сильніше впливає на високе заповнення. Щільні деталі з ABS частіше деформуються (warping) через внутрішні напруження. Для ABS високе заповнення (>50%) варто комбінувати з контролем температури камери, а патерн gyroid тут переважно кращий за honeycomb, менше локальних концентрацій напруження в кутах комірок.
TPU (гнучкі): тут заповнення взагалі працює на гнучкість, а не міцність. Низьке заповнення (10−20%) з патерном concentric чи lines дає керовану «м'якість» виробу.
Обрати правильний пластик під задачу можна в Пошуку пластику
Типові помилки із заповненням
Помилка
Чому так виходить
Як виправити
Занадто низьке заповнення для навантаженої деталі
Здається, що "стінки й так тримають", але без внутрішньої підтримки стінки прогинаються під навантаженням
Підняти до 30–50%, розглянути gyroid/cubic
Занадто високе заповнення
Страх, що деталь зламається, компенсують відсотком замість аналізу реального навантаження
Знизити до реальної потреби за таблицею з розділу 5
Заповнення підняли, а периметри залишили мінімальними
Плутають "внутрішню" і "зовнішню" міцність, вважають, що це один і той самий параметр
Підняти кількість периметрів до 3–4
Патерн lines/concentric для деталі з навантаженням у кількох напрямках
Патерн обирають "за замовчуванням із минулого проєкту", не переоцінюючи задачу
Перейти на gyroid або cubic
Однакове заповнення для всієї моделі, включно з ділянками під різьбу чи запресовку
Слайсер за замовчуванням застосовує один % на всю деталь, і про локальне налаштування просто не знають
Використати варіативне/локальне заповнення (модифікатори) або зони з 100% біля кріплень
Модель не переорієнтували під навантаження, а лише підняли % заповнення
Орієнтацію на столі рідко переглядають після першого вдалого друку "як є"
Спершу перевірити орієнтацію (розділ 4), і лише потім коригувати %
Декілька прийомів, які реально економлять час, пластик і нерви.
1. Стінки рятують частіше, ніж заповнення. Найпоширеніша помилка новачків: вважати, що міцність дорівнює відсотку заповнення. Насправді деталі найчастіше ламаються по зовнішній стінці, а не всередині: саме периметри приймають на себе удар і навантаження навколо отворів і кутів. Перш ніж піднімати % заповнення, спробуйте додати 1−2 периметри: часто цього достатньо, і це дешевше за часом друку, ніж піднімати заповнення на 20−30 п.п.
2. Градієнтне (gradient) заповнення: вища жорсткість без зайвої ваги. Ідея: щільність заповнення зростає ближче до навантаженої/зовнішньої зони і спадає до центру моделі, за принципом «деталі найбільше навантажені зовні, а не в середині». На практиці градієнтне заповнення дає приріст жорсткості до ~30% при тій самій вазі і до ~60% при тому ж часі друку порівняно зі звичайним рівномірним заповненням.
3. Lightning infill (Cura): до 90% економії пластику для декору. Це технічно не «заповнення» в класичному сенсі, а деревоподібна структура, яка будує підпори лише під верхніми поверхнями, а не суцільну решітку по всій моделі. Для сувенірів, фігурок і вітринних моделей, де механічне навантаження не потрібне, це дає економію матеріалу до 90% порівняно із суцільною моделлю і суттєво швидше за grid/gyroid при тому самому візуальному результаті. Для функціональних деталей не підходить.
4. Локальне заповнення через модифікатори (modifier mesh). Замість того, щоб піднімати % для всієї деталі, у PrusaSlicer можна додати «модифікатор» (просту фігуру-примітив або окремий STL) лише в зоні під саморіз, різьбову вставку чи запресовку, і виставити для неї 100% заповнення, залишивши решту деталі на 15−20%. Економить і матеріал, і час, а міцність зростає точково там, де насправді потрібно, а не по всьому об'єму.
5. «Безкоштовний» приріст міцності через overlap заповнення й стінок. У більшості слайсерів заповнення і стінки за замовчуванням перекриваються лише на 10−25% (параметр infill/perimeter overlap), тобто фізичний зв’язок між ними слабший, ніж здається на вигляд готової моделі. Підняти цей параметр до 25−35% це простий і безкоштовний спосіб покращити зчеплення заповнення зі стінкою без зміни % заповнення чи патерну, тобто без жодного додаткового часу чи пластику.
Шпаргалка: заповнення за 30 секунд
Задача
% заповнення
Патерн
Периметри
Декор / вітрина
5–10%
Grid
2
Прототип форми
10–15%
Grid
2
Побутова функціональна деталь
20–25%
Gyroid
3
Механічне навантаження
35–50%
Gyroid / Cubic
3-4
Запчастина / довга експлуатація
40–60%
Honeycomb / Gyroid
4
Під різьбу / запресовку
50–100% локально
Cubic
4
Гнучкі TPU-деталі
15–20%
Concentric
2
Якщо взагалі лінь думати: 20% gyroid + 3 периметри, робочий варіант для 80% побутових деталей, з якого можна коригувати в конкретну сторону.
FAQ
Яке заповнення ставити за замовчуванням, якщо не знаю задачу? 15–20% з патерном gyroid: універсальний старт, який підходить для більшості побутових деталей.
Чому "більше заповнення" не завжди означає "довше друк" у тій самій пропорції? Бо базова частина часу друку (стінки, периметри, кришки) майже не залежить від % заповнення, росте лише змінна частина. Патерн часто впливає на час друку сильніше, ніж сам відсоток.
Чи впливає орієнтація моделі на столі на ефективність заповнення? Так, і сильно. Заповнення не рятує деталь, якщо навантаження намагається розшарувати модель уздовж шарів: тут найслабша ланка не решітка, а зчеплення між шарами.
Чи можна ставити 100% заповнення "для надійності"? Можна, але зазвичай не потрібно: приріст міцності після 50–60% мінімальний, а витрата часу й пластику зростає різко. Виняток: маленькі деталі під навантаженням (втулки, кріплення), де 100% доцільне.
Чи однакове заповнення потрібне по всій моделі? Ні. Сучасні слайсери підтримують локальне/варіативне заповнення через модифікатори: можна поставити 15% по всій деталі і 80–100% лише в зоні кріплення чи різьби.
Який патерн найбільш універсальний? Gyroid: однакова міцність в усіх напрямках і стабільний друк без ривків екструдера.
Що таке lightning infill і чи варто його використовувати? Спеціальний режим у Cura, який будує деревоподібну підпору лише під верхніми поверхнями замість суцільної решітки. Економить до 90% пластику, але підходить лише для декоративних моделей без механічного навантаження (розділ 9).
Що таке градієнтне заповнення? Режим, у якому щільність заповнення вища ближче до навантаженої/зовнішньої зони і нижча в центрі моделі. Дає приріст жорсткості до ~30% при тій самій вазі порівняно зі звичайним рівномірним заповненням.
Ми використовуємо файли cookie для коректної роботи сайту та збереження налаштувань. Продовжуючи користуватися сайтом, ви погоджуєтеся на використання cookie.
OK
Співпраця з нами
Для співпраці заповніть форму або надішліть свою пропозицію на нашу пошту info@drukarnuti.com
РЕЄСТРАЦІЯ
Створи акаунт, щоб отримати доступ до інструментів та кабінету Drukarnuti.

 Головна