Понад 2 роки практичного досвіду в 3D-друці. Друкуємо, тестуємо матеріали й налаштування та ділимося власними результатами в гайдах
Пластик зберігався відкритим, а принтер раптом почав залишати нитки на моделі? В більшості випадків це перша ознака вологого філаменту. Особливо якщо під час друку чути потріскування в соплі. Сушіння часто допомагає повернути звичну якість, але котушку легко зіпсувати високою температурою.
Розберемо, як перевірити філамент, чим його сушити вдома, а також дамо коротку пам’ятку з типами температурою та часом сушки пластику для 3d-друку.
Філамент вбирає вологу з повітря, поки лежить на відкритій котушці. Одні матеріали реагують швидко, інші можуть довго друкуватися без помітних змін. Герметичні пакети чи закритий бокс уповільнюють цей процес. Але вже вологу котушку просте зберігання не висушить, навіть якщо додали в бокс багато силікогелю.
Коли нитка пластику потрапляє в гаряче сопло, волога в ній нагрівається. Через це іноді чути шипіння або короткі потріскування. Видавлений пластик може виходити нерівномірно і починають з’являтися бульбашки, шорсткі стінки й тонкі нитки між частинами моделі.
Багато новачків уперше помічають вологий філамент після переходу з PLA на PETG. PLA зазвичай довго друкується без помітних проблем, а PETG швидше видає вологу шипінням і нитками. У мене це теж уперше сталося саме з PETG. Але це не означає, що PLA не може набрати вологу і зовсім не потребує сушіння. Просто різні матеріали поглинають її з різною швидкістю.
Нитки на моделі не завжди є ознакою вологи. Вони можуть з’явитися і через неправильні налаштування друку. Наприклад, завищена температура сопла або проблеми з ретрактом пластику під час переміщень. Тому спочатку перевірте, чи вибраний правильний профіль друку. Потім висушіть котушку й повторіть той самий тест без зміни налаштувань. І якщо нитки залишилися, то тільки вже переходьте до калібрування й налаштування профілю друку або пошукайте інші причини в базі помилок 3D-друку. Там можна звірити свій дефект із прикладами та перевірити налаштування принтера.
Ознаки вологого філаменту:
Котушка довго стояла без пакета чи контейнера.
Сопло шипить або потріскує під час друку.
На звичному профілі раптом з’явилися нитки чи нерівні стінки.
Та сама модель з іншої, сухої котушки виходить краще.
Якщо збігаються дві або більше ознак, варто просушити котушку й повторити тестовий друк. Якщо після сушіння нічого не змінилося, причина може бути не у філаменті. Перевірте температуру сопла, стан сопла й налаштування слайсера. Не варто тримати пластик у сушарці без кінця, сподіваючись виправити будь-який дефект друку.
Не можете зрозуміти, чи проблема у волозі? Покажіть фото моделі, назву пластику та свої налаштування на форумі Drukarnuti Notes. Так іншим буде простіше підказати, що перевірити спочатку.
Чи може нова котушка бути вологою
Таке теж буває. Герметичний пакет захищає філамент під час зберігання. Але він не показує, наскільки сухим пластик був до пакування. Якщо нова котушка друкується чисто, сушити її про всяк випадок необов’язково. Якщо є шипіння й погана поверхня, перевірте її так само, як відкриту.
Особливо уважно ставтеся до нейлону та розчинних матеріалів для підтримок. Вони чутливіші до вологи, ніж звичайний PLA або PETG. Для довгого друку або великої партії деталей на пластині, краще заздалегідь перевірити коротку тестову деталь. Так ви не дізнаєтеся про проблему в середині друку великого замовлення.
Чим сушити пластик для 3D-друку
Є декілька способів сушіння, але головне це не просто нагріти котушку. Потрібно підтримувати відповідну температуру протягом кількох годин. Повітря навколо пластику має прогріватися без різких перепадів. Інакше зовнішні витки можуть перегрітися, а волога залишиться всередині. Перед початком важливо перевірити який режим радить виробник філаменту і чи може ваш прилад його підтримати?
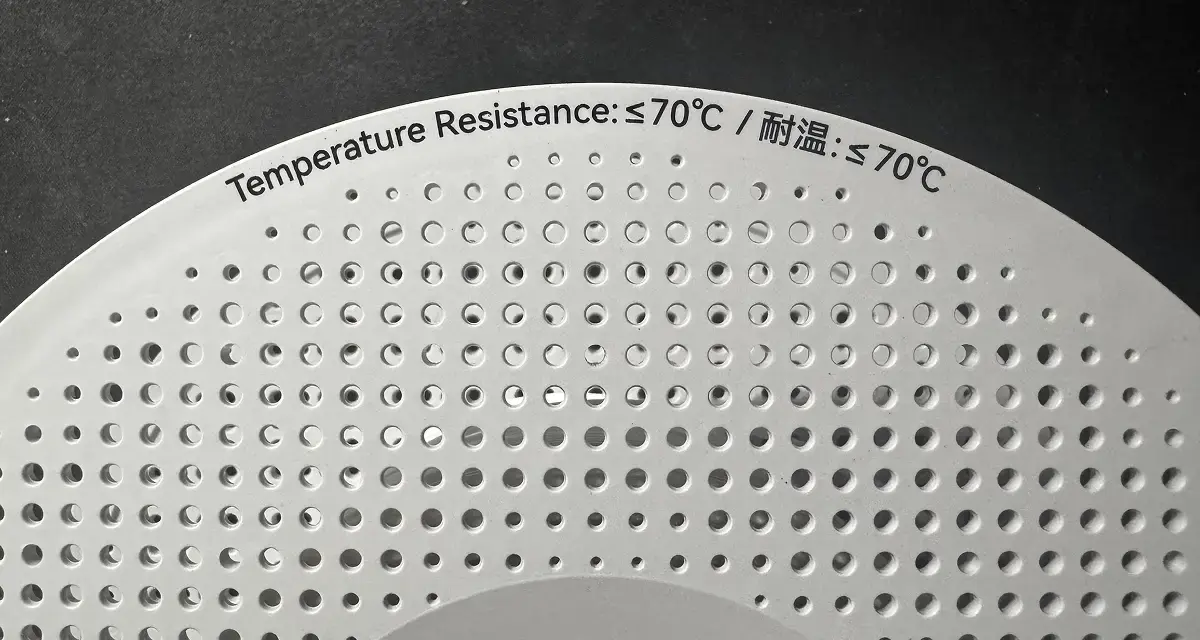
Перевіряйте температуру котушки. Якщо ви встановили рефіл на багаторазову котушку, перевірте, який нагрів вона витримує. Для деяких матеріалів потрібна температура 90°C і вище, а котушка може почати деформуватися вже при 80°C. У Bambu Lab світлі котушки витримують 70°C, а темні 90°C
Світла котушка Bambu Lab з маркуванням максимальної температури 70°C | Drukarnuti
Спеціальна сушарка для філаменту
Це найпростіший варіант для регулярного друку але потребує фінансів. Покладіть котушку, виберіть температуру й час та запустіть сушіння. У більшості моделей тепле повітря проходить навколо пластику або механізм обертає саму котушку. Частина сушарок також дозволяє вивести нитку назовні та друкувати прямо з боксу.
Головна перевага сушарки це зрозумілі налаштування. Не доводиться пристосовувати деко, вигадувати накриття або звільняти принтер. Якщо ви часто друкуєте TPU або нейлоном, сушарка швидко стає незамінним інструментом. Якщо друкуєте лише PLA й правильно зберігаєте котушки, потреба може виникати рідше.
Для PETG, TPU та деяких марок нейлону я використовую Creality Space Pi V2 Plus. Вона вміщує дві котушки й нагрівається до 75 °C. Рекомендую брати версію саме на дві котушки так як переплата за цю модель невелика в порівнні з версією на 1 котушку.
І раджу купувати саме версію V2 Plus, так як тільки вона має верхню межу нагріву 75 °C. Звичайна версія гріє до 70 °C. Тому V2 Plus краще підійде для сушки ABS або ASA де температура сушіння зазвичай 75-90.
Купуючи сушарку для філаменту, звертайте увагу розмір котушок які підтримуються. Більшість боксів розраховані на стандартні кілограмові котушки. Велика або широка котушка може не поміститися. Якщо плануєте друкувати під час сушіння, подивіться, як нитка виходить із боксу. Вона не повинна перегинатися на виході.
Сушіння в AMS та інших системах подачі
Перед тим як купувати окрему сушарку, подивіться на свою систему подачі. На ринку все більше з’являється АМС систем які підтримують сушіння. Наприклад, сушіння є у Bambu Lab AMS 2 Pro та Creality CFS 2. У такому разі котушки можна підготувати там, де вони вже стоять. Але звичайний закритий бокс із силікагелем не слід плутати з активним нагрівом.
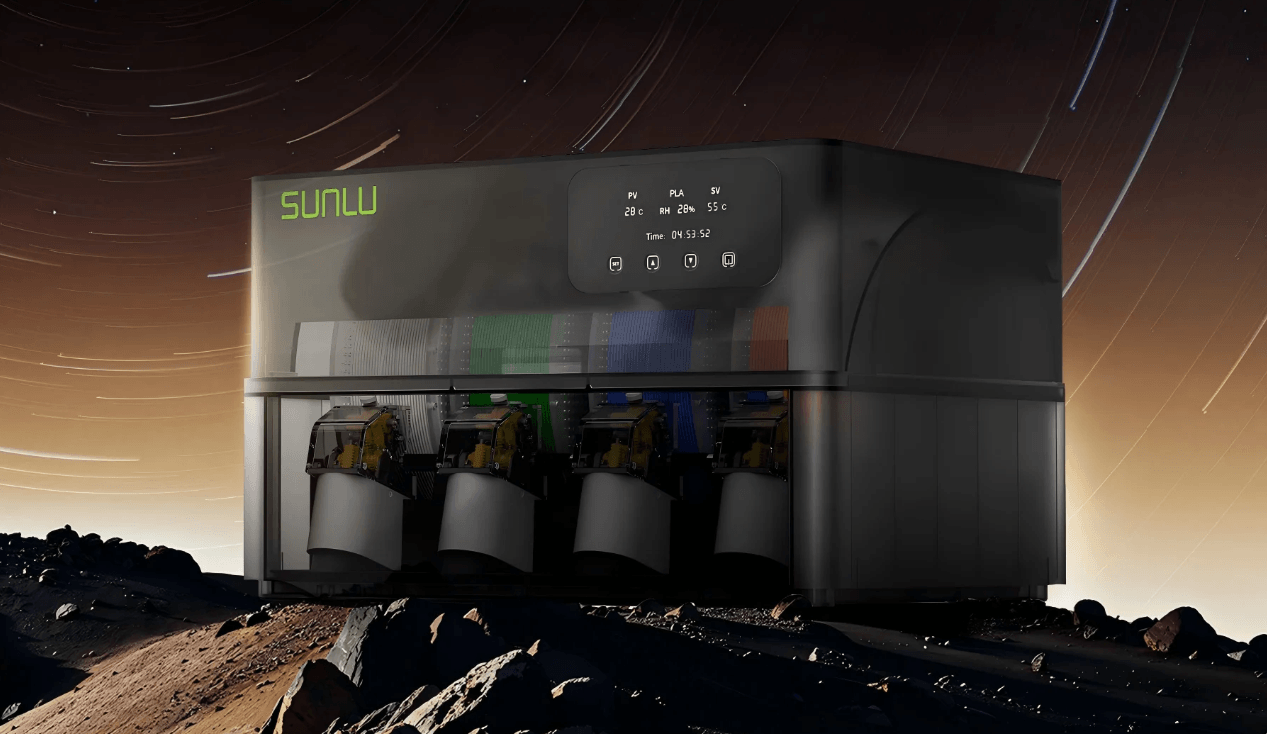
Для Bambulab AMS першого покоління існує кришка-нагрівач SUNLU. Її можна встановити замість звичайної і вона додасть сушіння без заміни всієї AMS. Це чудовий варіант, якщо стара система працює добре, а потрібного нагріву в ній немає. Кришку особисто не тестував, але відгуки позитивні. Тому вважаю це непоганим апгрейдом старої АМС по ціні сушарки. За AMS 2 Pro доведеться віддати в 2−3 рази більше.
SUNLU AMS Heater для Bambu Lab AMC
У АМС системах з активним нагрівом важливо слідкувати за тим, що лежить у сусідніх слотах. Якщо, ви сушите ABS при високій температурі, а поруч стоїть PLA, то для PLA такий нагрів може погано закінчитися. Вийміть несумісні котушки перед початком циклу. Те саме стосується слабких багаторазових котушок із рефілом.
Не орієнтуйтеся лише на назву «AMS» або «CFS». У різних поколінь різні можливості. Перевірте модель, інструкцію й умови живлення нагрівача. Звичайний контейнер із датчиком вологості не обов’язково вміє сушити філамент.
Під час сушіння котушка обертається всередині Bambu Lab AMS. Джерело: bambulab.com
Сушарка для овочів
Сушарка для овочів може стати запасним варіантом. Зазвичай для котушки потрібно прибрати частину лотків. Після цього перевірте, чи вона поміщається без тиску на кришку. Повітрю потрібне місце, щоб проходити навколо пластику.
PETG у такому приладі сушити зручніше, ніж у звичайній духовці. Температуру легше підтримувати, а котушка лежить в окремій секції. Я так сушив PETG у короткому домашньому тесті. Для PLA і PETG його реально можна розглядати, якщо прилад підтримує потрібний режим. Для нейлону чи PC цей спосіб скоріш за все не підійде так як температура буде замала. Але якщо ви вже друкуєте такими матеріалами то вигідніше купити якісну сушарку для пластику.
Після контакту з пластиком виділіть сушарку тільки для філаменту. Не повертайте її до приготування їжі. Це стосується й лотків, на яких лежала котушка.
Після разового сушіння філаменту прилад можна ретельно вимити. Але немає певності, що з усіх поверхонь вдасться прибрати залишки пластику, пил і добавки з котушки. Тому для регулярного сушіння краще виділити окремий прилад і не використовувати його для їжі.
Нагрітий стіл або камера принтера
У деяких закритих принтерах є вбудована функція сушіння філаменту. Наприклад така функція є в Bambu Lab X1/X1C. Принтер нагріває стіл, а котушку ставлять у камеру й накривають за інструкцією. Режим запускають через меню принтера. Bambu Lab окремо вказує температуру й час для сушіння на столі. Поки триває цикл, принтер друкувати не може.
Але підігрів камери не завжди означає, що в принтері є режим сушіння. Наприклад, Creality K2 Plus може нагрівати камеру під час друку. Якщо використовувати такий режим то обов’язково потрібно стежити за температурою.
Не копіюйте температуру із таблиці вище на стіл принтера. Таблиця описує тепле повітря в сушарці, а стіл нагріває котушку інакше. Користуйтеся режимом принтера та рекомендацією виробника філаменту.
Цей спосіб може допомогти якщо у вас немає сушарки. Але він не дуже зручний, коли принтер потрібен для роботи. Особливо якщо сушка триває кілька годин, а в черзі вже стоять моделі на друк.
Кухонна духовка
Духовка здається найпростішим рішенням, бо вже є вдома. Насправді вона потребує найбільшої обережності. Температура всередині може відрізнятися від числа на ручці. Для їжі це не завжди помітно, а для котушки кілька зайвих градусів можуть бути важливими. Якщо ви вже вирішили скористатись цим способом то обов’язково додайте в середину окремий термометр.
Я проводив домашній тест з сушкою PETG при 60 °C і окремим термометром усередині духовки. Його показник відрізнявся від показника духовки приблизно на 15 °C. Без додаткової перевірки можна було б зробити неправильний висновок про температуру і зіпсувати котушку.
Якщо іншого варіанта немає, залиште духовку тільки для простіших матеріалів PLA або PETG. Перед сушінням перевірте, чи прилад утримує потрібну низьку температуру. Деякі з них навіть не дозволяють встановити достатньо низьку температуру для PLA. Покладіть окремий термометр поруч із котушкою.
Не підвищуйте нагрів, щоб скоротити час. Коли пластик перегріється, витки можуть злипнутися, а котушка деформуватися. Коротший час при високому нагріві не виправить ситуацію. Тому перший цикл не залишайте без нагляду.
Якщо духовку використовуєте для їжі, не робіть сушіння пластику звичним способом. Для регулярних циклів краще взяти окремий прилад. Духовку залиште на крайній випадок, а не як заміну сушарки.
Чому мікрохвильовка не підходить
Не кладіть котушку в мікрохвильовку. Вона нагріває вміст нерівномірно, а температуру пластику складно контролювати. Частина витків може перегрітися раніше, ніж висохне решта. Саму котушку теж легко пошкодити.
Мікрохвильовку не рекомендую і для сушіння силікагелю. Для нього простіше дотриматися часу й температури в духовці, якщо виробник це дозволяє. Експеримент із мікрохвильовкою не дає переваги, заради якої варто ризикувати матеріалом.
Температура та час сушіння філаменту
Таблиця нижче допоможе швидко зорієнтуватися перед сушінням. Значення стосуються сушарки, яка прогріває повітря навколо котушки. Для нагрітого столу принтера потрібні окремі налаштування. Режими виробника вашого філаменту завжди важливіші за загальну таблицю.
Філамент
Температура
Час
Що перевірити
PLA
45–50 °C
4–6 год
PETG
60–65 °C
4–6 год
ABS
70–80 °C
4–6 год
Котушка має витримувати обраний нагрів
ASA
75–80 °C
4–6 год
Перевірте верхню межу сушарки
TPU
50–60 °C
4–6 год
Уточніть режим для своєї марки TPU
PA / нейлон
80–90 °C
6–8 год
Для різних нейлонів режими відрізняються
PC
80–85 °C
5–8 год
Не кожна домашня сушарка досягає цього нагріву
PET
80 °C
4–6 год
Не плутайте з PETG
PCTG
60–65 °C
4–6 год
Звірте значення на упаковці
PP
55–65 °C
2–4 год
Рекомендації різних брендів сильно відрізняються
PVA
50 °C
16 год
Чутливий до вологи; перевірте час виробника
HIPS
70 °C
3 год
Сушіть при потребі, звірте конкретну марку
SBS
70 °C
3–4 год
Уточніть режим виробника
Це орієнтовна шпаргалка, а не єдиний стандарт. Особливо уважно перевіряйте TPU, PA, PC, PET, PP, PVA, HIPS і SBS. Одна назва матеріалу не гарантує однакового складу в різних брендів. Час також залежить від того, наскільки котушка встигла набрати вологу. Перед купівлею нової котушки перевірте, який режим сушіння радить виробник і чи підтримує його ваша сушарка. Коли визначилися з матеріалом, порівняйте пропозиції в таблиці філаменту. Там можна вибрати потрібний пластик і звірити ціни за кілограм у різних магазинах.
Наприклад, якщо виробник вашого PETG радить 55 °C, не ставте автоматично 65 °C лише через таблицю. Якщо для певного PA вказано вищий нагрів, звичайна сушарка може не впоратися. Не компенсуйте невідповідну температуру випадковими довгими циклами. Краще підібрати прилад під матеріал.
Пам’ятка з температурою й часом є також у мініапі Filament Radar. Її зручно відкрити з телефона біля принтера. Але навіть там перевіряйте рекомендацію для своєї котушки.
Як перевірити, що сушка допомогла
Найпростіший спосіб це надрукувати невелику деталь до та після сушіння. Використайте той самий принтер, сопло, профіль та модель. Інакше не зрозумієте, від чого змінився результат. Зверніть увагу на звук із сопла, нитки та поверхню стінок.
Якщо шипіння зникло, а ниток стало менше, сушіння допомогло. Якщо різниці немає, перевіряйте налаштування друку й стан принтера. Не потрібно сушити котушку повторно лише тому, що лишилася одна нитка між деталями.
Як зберігати пластик після сушіння
Сушіння допомагає зараз, але не захищає котушку назавжди. Коли вона знову лежить відкритою, філамент знову контактує з вологим повітрям. Тому після циклу покладіть пластик у герметичний пакет або контейнер та додайте туди сухий силікагель. Особливо уважно зберігайте нейлон, TPU та PVA.
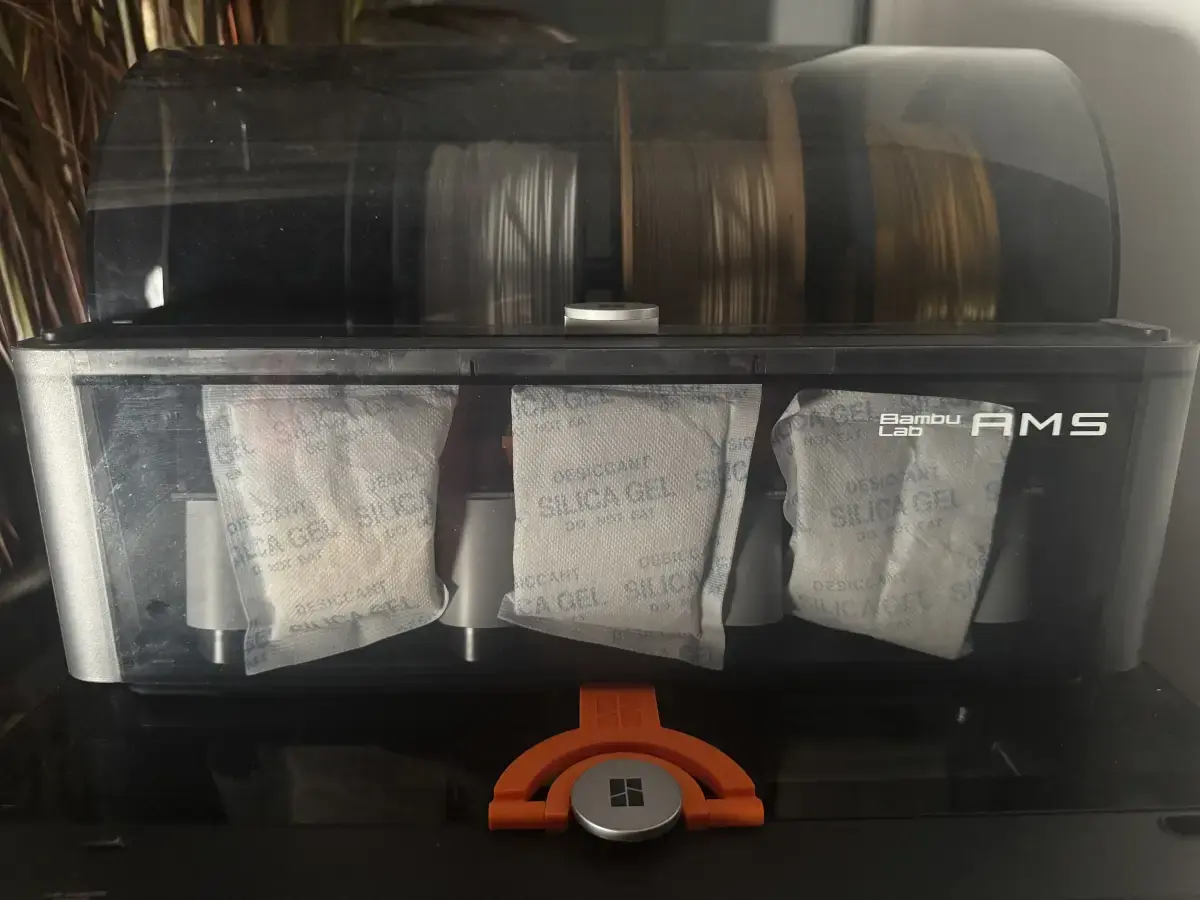
Котушки зберігаються в AMS разом із силікагелем, який допомагає підтримувати сухе повітря | Drukarnuti
Cилікагель допомагає зберегти суху котушку, але не замінює сушіння вже вологого пластику. Детальніше про пакети, бокси та зберігання різних матеріалів читайте в статті «Як правильно зберігати філамент»
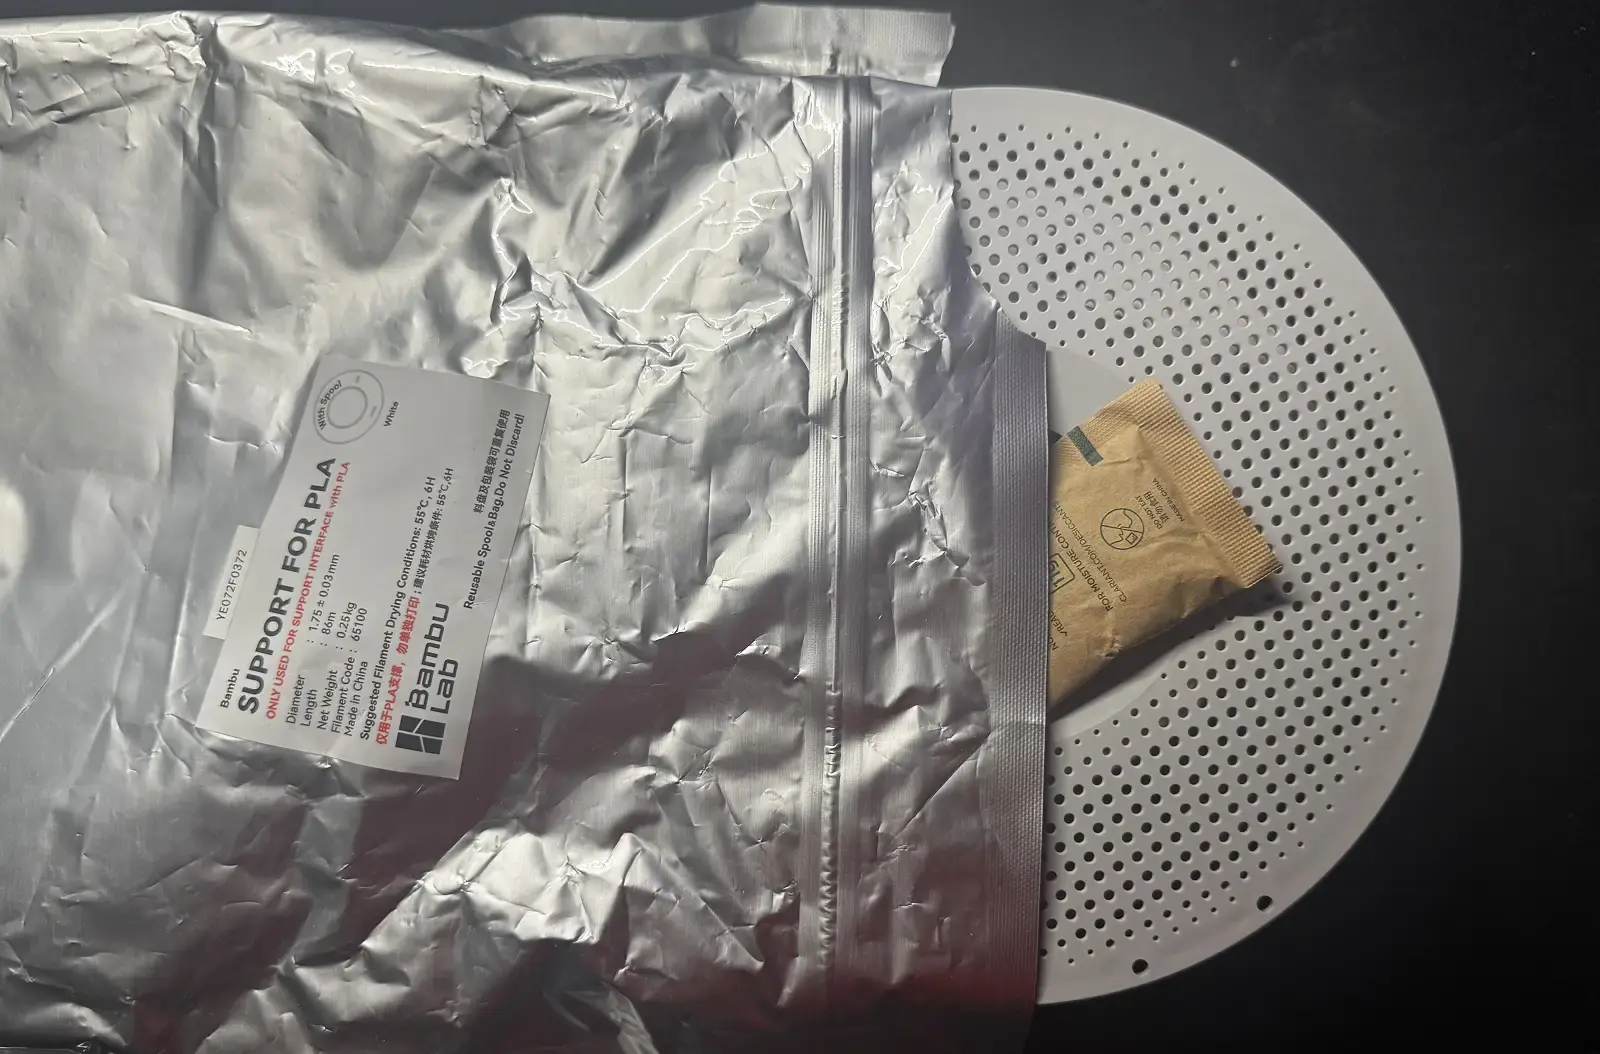
Підготовка Support for PLA до зберігання в пакеті із застібкою та силікагелем | Drukarnuti
Як висушити силікагель
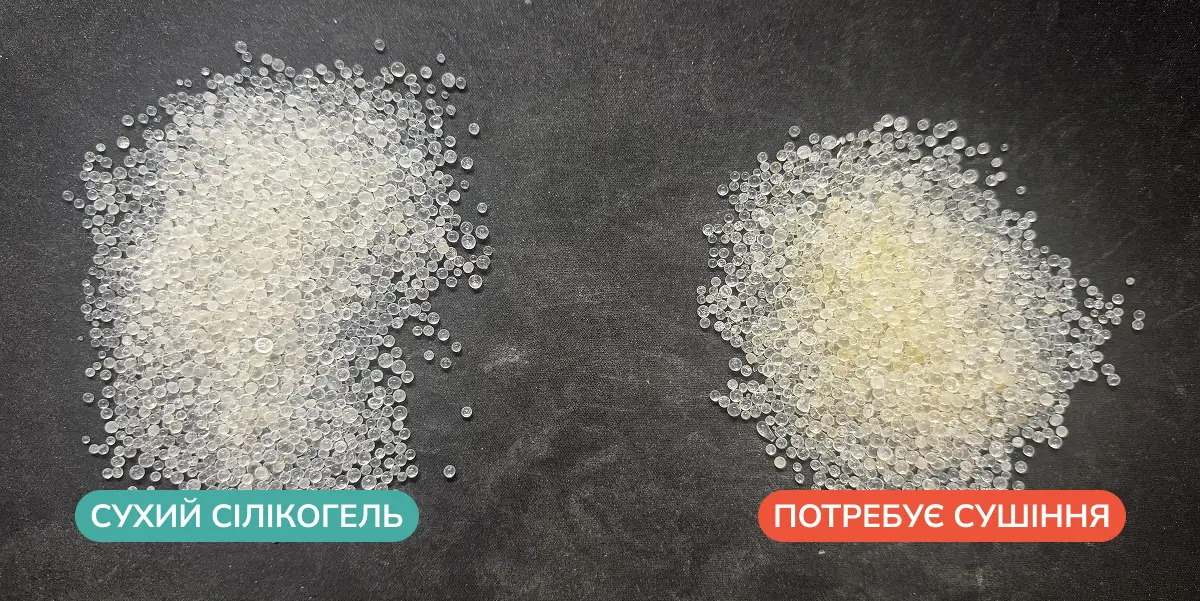
Силікагель вбирає вологу в пакеті, контейнері або АМС. Змінювати силікогель краще раз на 1-2 місяці. Якщо використовуєте індикаторні гранули то вони підказують вологість зміною кольору.
Для індикаторних гранул у домашньому використанні краще за все сушити в духовці. Розсипати їх тонким шаром на деко, поставити в духовку на 110°C і залишити на 1−2 години. Після цього дати повністю охолонути і лише тоді повернути в герметичний контейнер. Цикл сушіння можно повторювати 5-10 разів, після чого силікогель почне кришитися.
Це не універсальний спосіб але підходить для більшості пакетиків силікогелю.
Так виглядає силікагель до та після поглинання вологи. Ліворуч сухий, праворуч його час просушити | Drukarnuti
Не кладіть у духовку пластиковий корпус контейнера. Тканинний пакетик теж нагрівайте лише тоді, коли це прямо дозволено в інструкції.
Старі оригінальні пакети осушувача для Bambu Lab AMS містять хлорид кальцію, а не силікагель. Коли вміст перетворився на жовту пасту, такий пакет потрібно замінити. Не сушіть його в духовці.
Часті запитання
Чи потрібно сушити кожну нову котушку філаменту? Ні. Якщо пластик друкується чисто, додатковий цикл не потрібен. Але новий пакет не доводить, що котушка абсолютно суха. За шипіння або нерівного друку її варто перевірити.
Який пластик найчастіше потребує сушіння? Особливо уважно стежте за нейлоном, TPU та водорозчинним PVA. PETG теж може помітно ниткувати після зберігання без пакета. PLA часто пробачає більше, але не є винятком. Орієнтуйтеся на стан конкретної котушки.
Скільки сушити PETG і PLA? У таблиці для PLA наведено 45−50 °C на 4−6 годин. Для PETG — 60−65 °C на 4−6 годин. Це орієнтир для сушарки, а не режим для столу принтера. Значення на упаковці вашого філаменту мають перевагу.
Чи можна друкувати прямо із сушарки? Так, якщо модель має вихід для нитки й дозволяє такий режим. Перевірте, чи котушка вільно обертається. Нитка не повинна перегинатися на виході. Для довгого друку вологого матеріалу це зручно.
Чи замінює силікагель сушарку? Ні. Силікагель допомагає зберігати суху котушку в закритому просторі. Якщо пластик уже шипить у соплі, спочатку просушіть його теплим повітрям. Потім покладіть у пакет або контейнер із гранулами.
Чи можна разом сушити PLA та ABS? Лише якщо обидва матеріали й котушки витримують однаковий режим. Зазвичай температура сушіння ABS зависока для звичайного PLA. У спільній сушарці або AMS краще вийняти PLA. Не орієнтуйтеся тільки на те, що фізично помістилися обидві котушки.
Чи можна сушити пластик у кухонній духовці? Це запасний спосіб, а не зручна заміна сушарки. Для PLA та PETG потрібна перевірка температури окремим термометром. Якщо духовка не тримає низький нагрів, не ризикуйте котушкою. Для регулярної роботи оберіть сушарку.
Коротка відповідь
Шипіння в соплі й нові нитки після довгого зберігання — привід перевірити філамент на вологу.
Сушіння не виправляє всі дефекти друку. Якщо тест не покращився, перевірте налаштування й сопло.
Режим виробника котушки важливіший за таблицю. Загальні температури й час служать лише підказкою.
Для регулярного сушіння найзручніша окрема сушарка. Перед покупкою перевірте її максимальну температуру.
Температуру столу принтера не беріть із таблиці для сушарки. Користуйтеся інструкцією своєї моделі.
Не сушіть PLA разом із ABS за температури для ABS. Перевіряйте всі котушки в спільному боксі.
Духовку залиште на крайній випадок. Її температуру перевіряйте окремим термометром.
Мікрохвильовку не використовуйте ні для філаменту, ні для силікагелю.
Силікагель можна висушити в духовці при 110 °C за 1−2 години, якщо це дозволяє його виробник.
Після сушіння покладіть котушку в герметичний пакет або контейнер. Сухий силікагель допоможе зберегти результат.
Ми використовуємо файли cookie для коректної роботи сайту та збереження налаштувань. Продовжуючи користуватися сайтом, ви погоджуєтеся на використання cookie.
OK
Співпраця з нами
Для співпраці заповніть форму або надішліть свою пропозицію на нашу пошту info@drukarnuti.com
РЕЄСТРАЦІЯ
Створи акаунт, щоб отримати доступ до інструментів та кабінету Drukarnuti.

 Головна